サンドイッチセッターはSiCの高温強度・耐ヒートショック性とアルミナの低反応性を両立させた昔からあるセッターですが、従来のSiC+アルミナ・サンドイッチセッターは側面にSiCが露出していました。新設計サンドイッチセッターは側面もアルミナ層で覆い、SiCとワークの反応性を更に抑えました。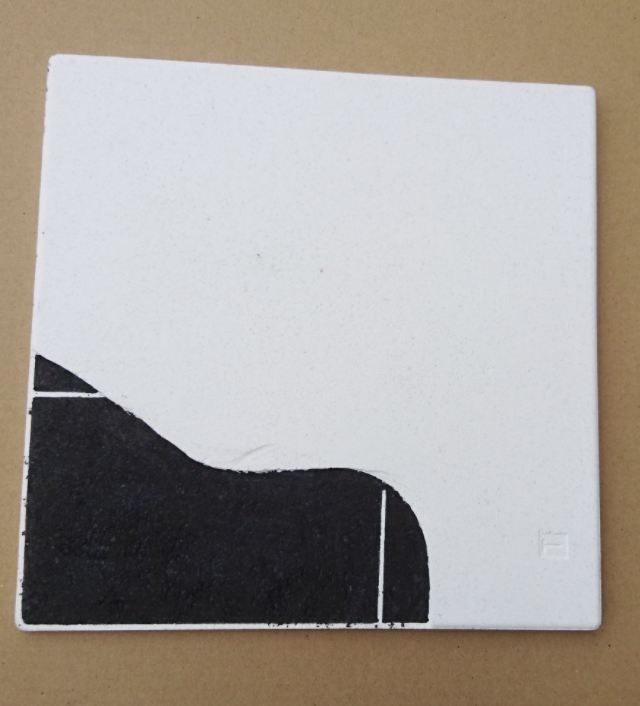
写真の新設計サンドイッチセッターは320x320x12tで、中心のSiC部の厚み8mm+アルミナを両面に2mmずつ積層させています。またSiC部には切込みも有り割れにくくなっています。
サンドイッチセッターはSiCの高温強度・耐ヒートショック性とアルミナの低反応性を両立させた昔からあるセッターですが、従来のSiC+アルミナ・サンドイッチセッターは側面にSiCが露出していました。新設計サンドイッチセッターは側面もアルミナ層で覆い、SiCとワークの反応性を更に抑えました。
写真の新設計サンドイッチセッターは320x320x12tで、中心のSiC部の厚み8mm+アルミナを両面に2mmずつ積層させています。またSiC部には切込みも有り割れにくくなっています。
押し出し成形品アルミナ・ムライト製ピン・ロッドのご紹介です。
下の写真はアルミナ99.5%ち密質(右側4本)とアルミナ80%(=ムライト)ポーラス質(左側4本)です。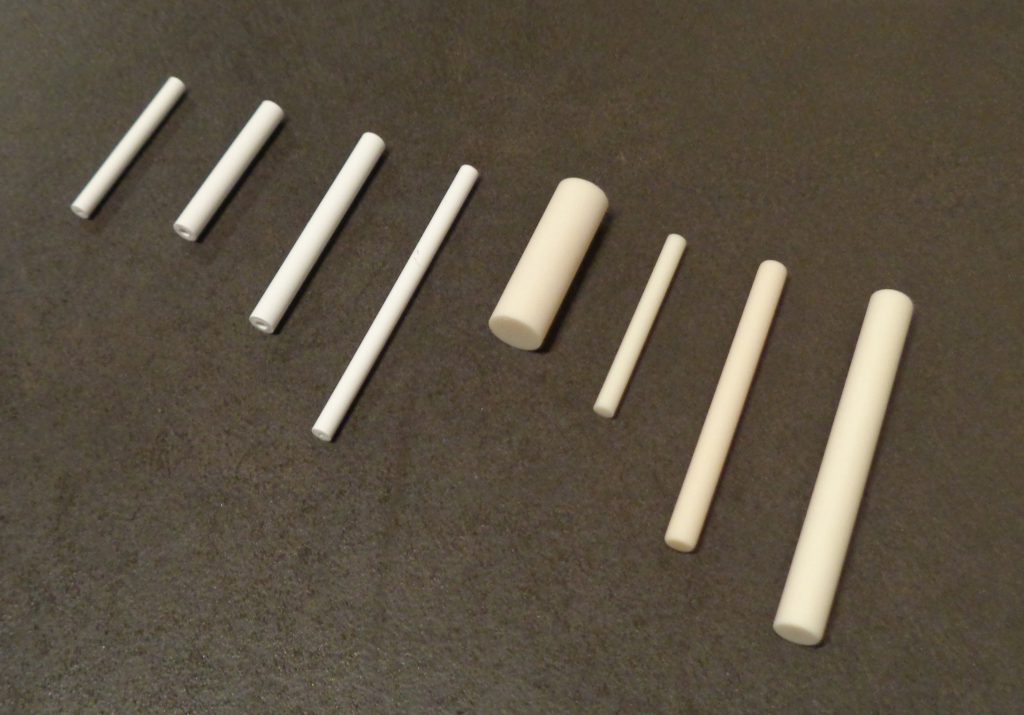
材質的には他にアルミナ96%、92%や、アルミナ50%前後の磁器質、コーディライト質、マグネシア質等が有ります。様々な太さ・穴サイズに既存の型で対応でき、また数量がまとまれば新たに金型を作成し対応も可能です。長さも押し出し成形品のカットで柔軟に対応でき、ち密質の場合は太さや材質にもよりますが最長約1,000mmまで製作可能です。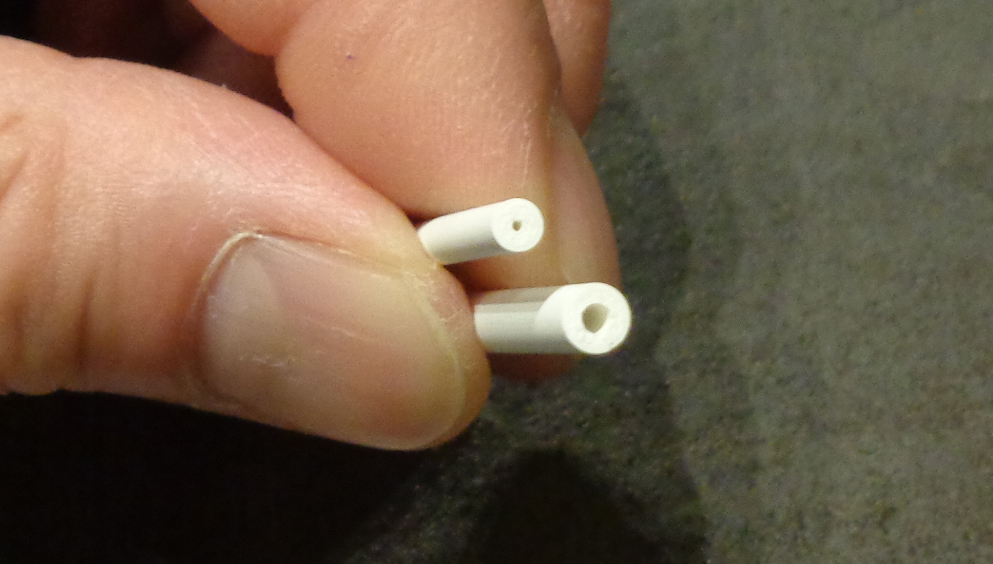
価格も比較的安くお出しできますので、是非お問合せ下さい。
ファインセラミックスの焼成において、原料配合にアルカリ成分が多い場合は、窯道具であるアルミナセッターの劣化が早いです。下の写真は少し表面が荒れてきたアルミナセッターです。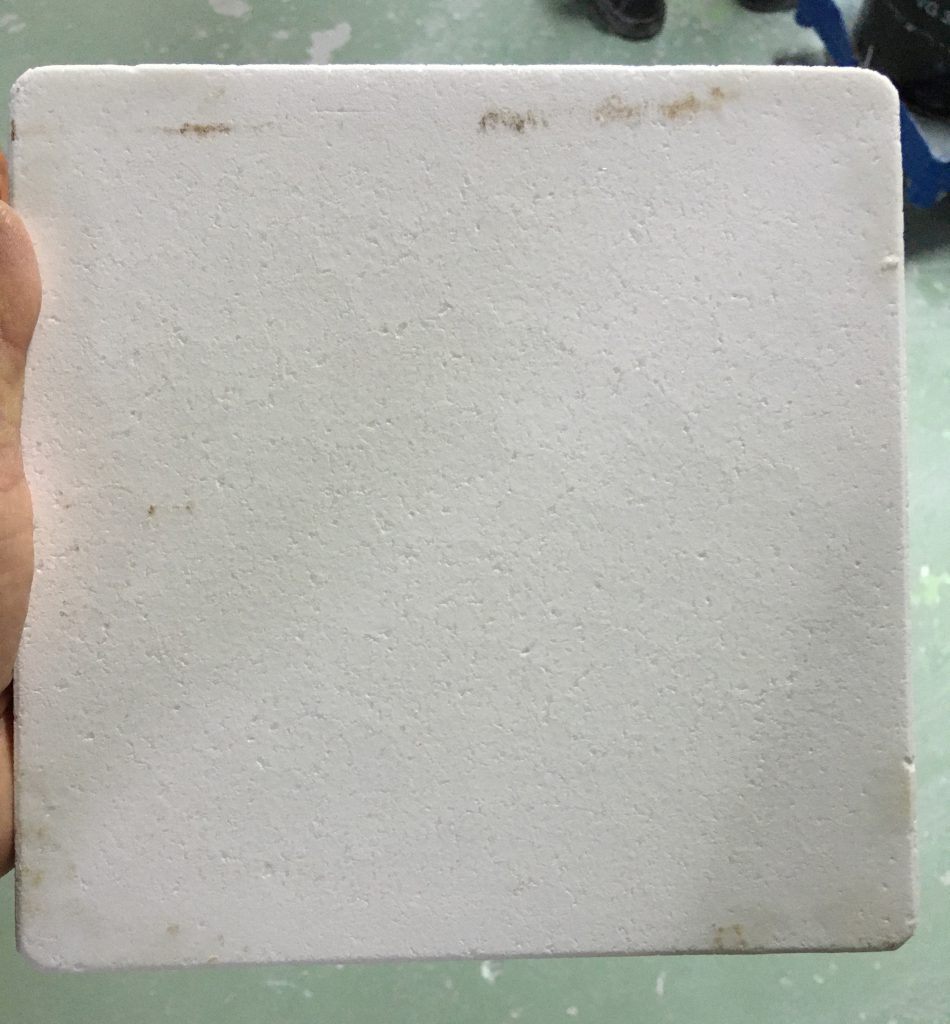
これはアルカリ成分(ナトリウムNa、カリウムK、カルシウムCa、マグネシウムMg、バリウムBa等)が焼成時に製品より揮発し、アルミナセッター表面と反応し、表面の層のみ膨張して行き表面にクラックが入る現象です。ひどくなると下の写真の様にまでなります(尚、ここまでになるとアルミナセッターの全体サイズも少し膨張して大きくなっています)。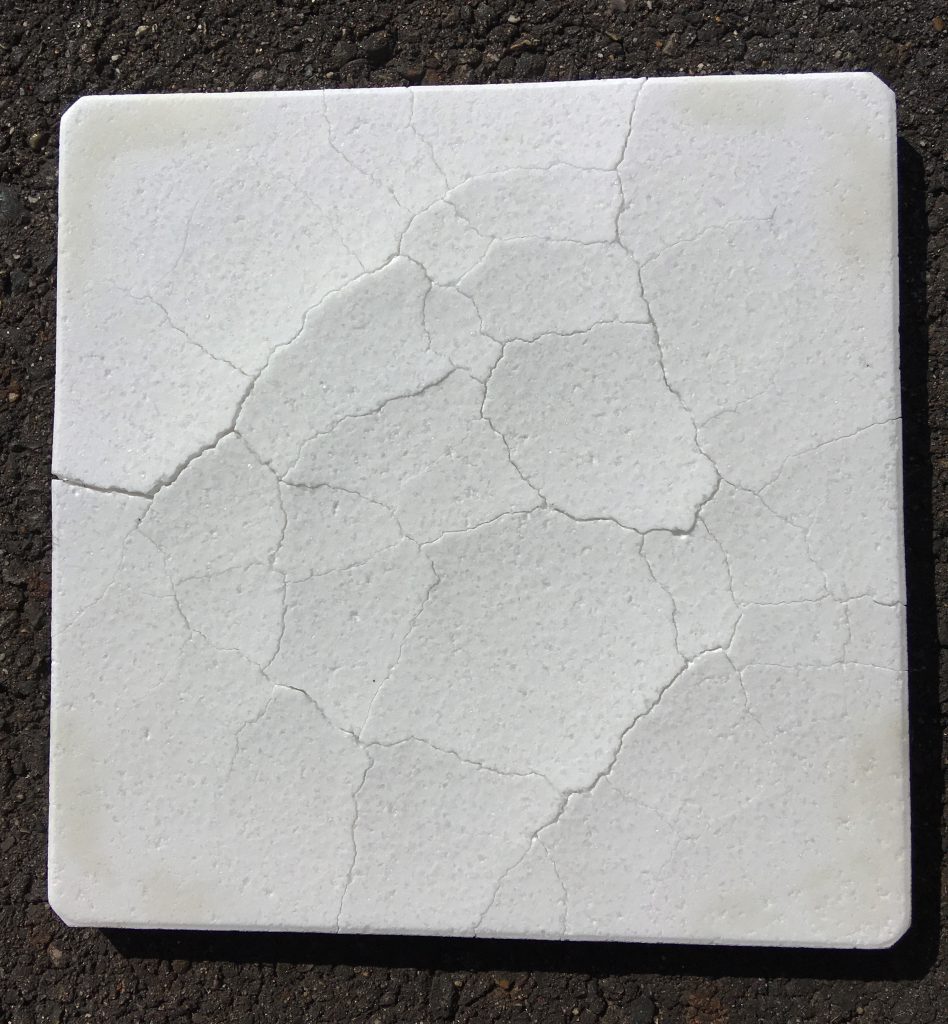
このアルカリアタックに対して耐性のある特別配合のアルミナセッターもあります。表面が荒れるスピードは通常のアルミナセッターと比べ各段に遅いですので、この現象でお困りの企業様は是非ご相談下さい。
ムライト・コーディライト質の鋳込成形のサヤ(匣鉢)です。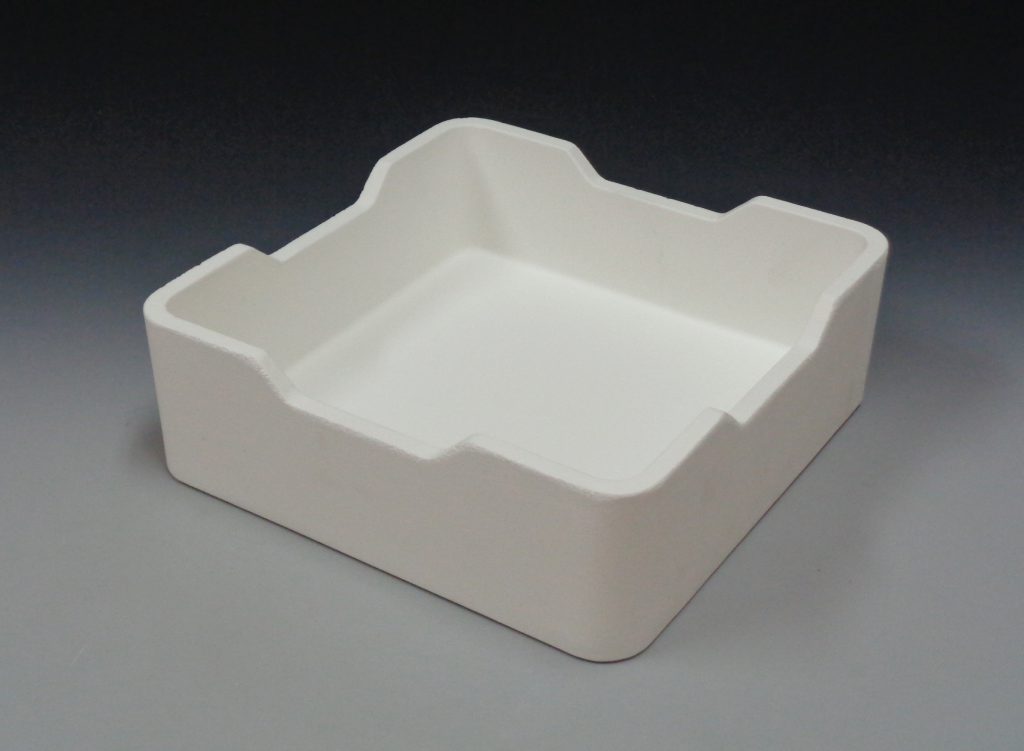
鋳込み成型品の為、表面の凹凸が非常に少なく滑らかで、かつ鋳込み前の原料時点で脱鉄処理してありますので、表面の鉄粉が非常に少ないのが特徴です。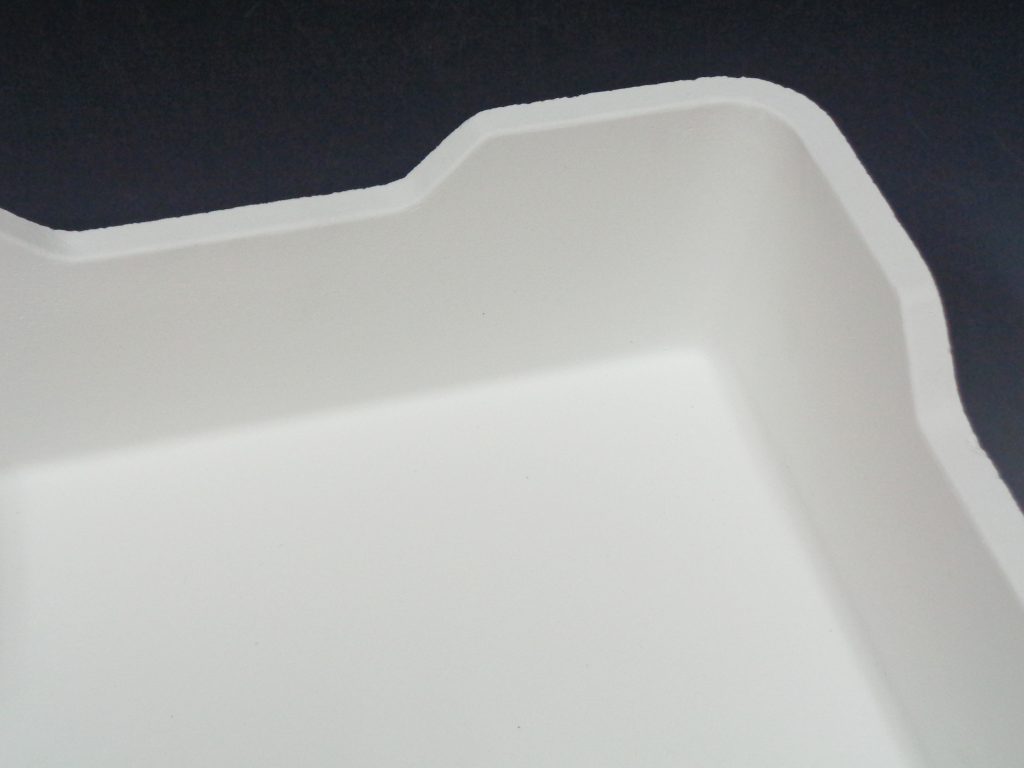
コーディライト入りの為ヒートショックには強い配合です。最高使用温度は1,250℃です。
ステアタイトは滑石(タルク)を主原料とするセラミックスで、優れた電気絶縁性や加工性の良さから、碍子や絶縁端子をはじめ幅広く使用されています。
ステアタイト(MgO・SiO2)の焼成には酸化物結合SiCセッターやアルミナセッターは使用できません。
なぜならばステアタイトの主成分であるMgOにより、酸化物結合SiCセッターの場合はそのボンドであるSiO2がMgOと反応してステアタイト化し、酸化物結合SiCセッターのSiCが脱粒してボロ降りが起き、アルミナセッターの場合はその主成分Al2O3がMgOと反応してスピネル化(もしくはコージライト化)しワークがセッターにくっ付いてしまうからです。
(下図参照)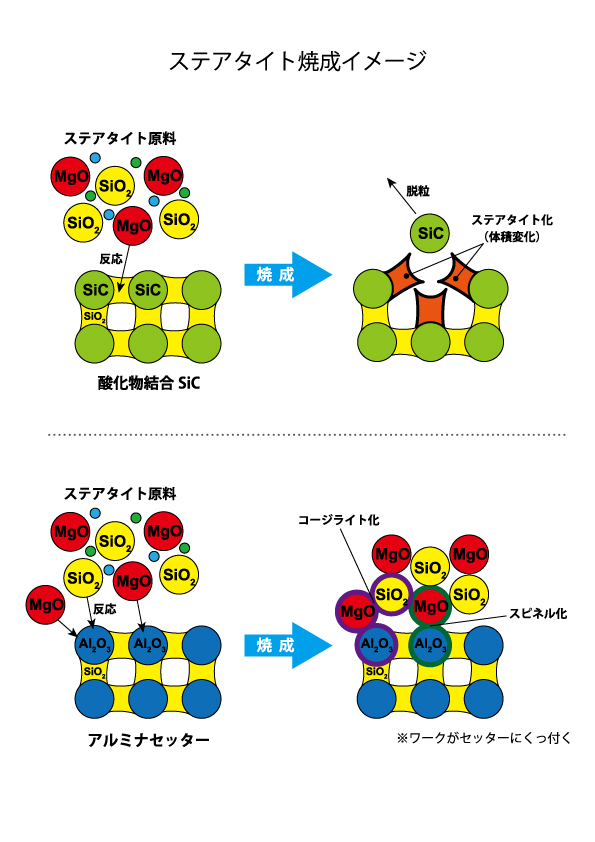
弊社取り扱いの材質ではSiO2を含有しない再結晶SiC(Re-SiC)または窒化物結合SiC(N-SiC)(耐酸化被膜処理前のもの)が候補となります。高機能SiC耐火物をご参照ください。
セラミックス製品の焼成は、ワークと反応しないセッターや敷き粉の選択がポイントの一つとなります。
※ワークやセッターの材質配合は様々あり、焼成条件によっても反応は様々ですので個別にお問合せ下さい。
下の写真はSiC棚板で水蒸気爆発が発生した後の棚板の写真です。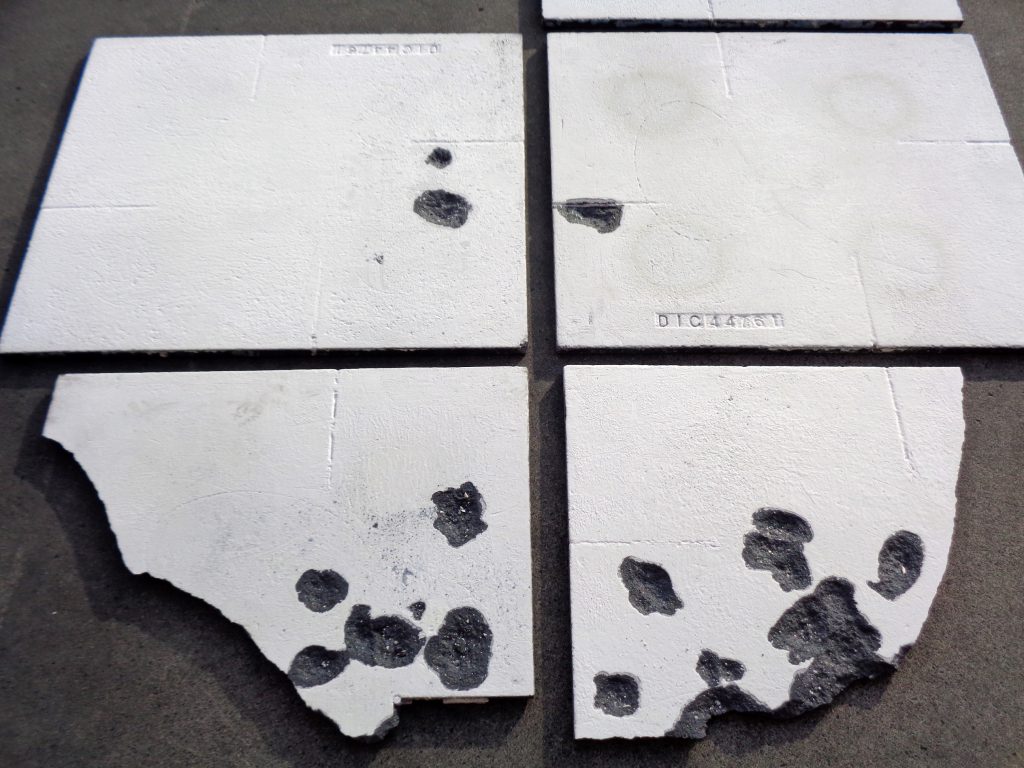
表面に液体のアルミナコーティングをハケで塗り、約15分扇風機を当てた後、棚板を重ねて壁に立てかけ、48時間後に炉に入れて使用した際、炉内温度が約600-700℃になった時点で炉内で爆発したとの事です。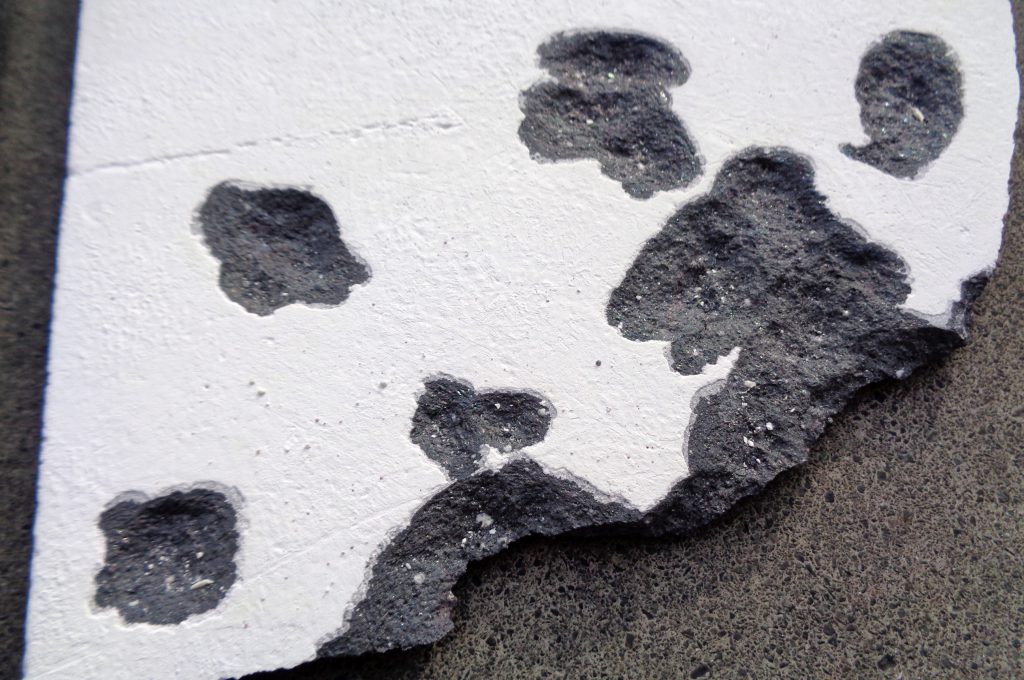
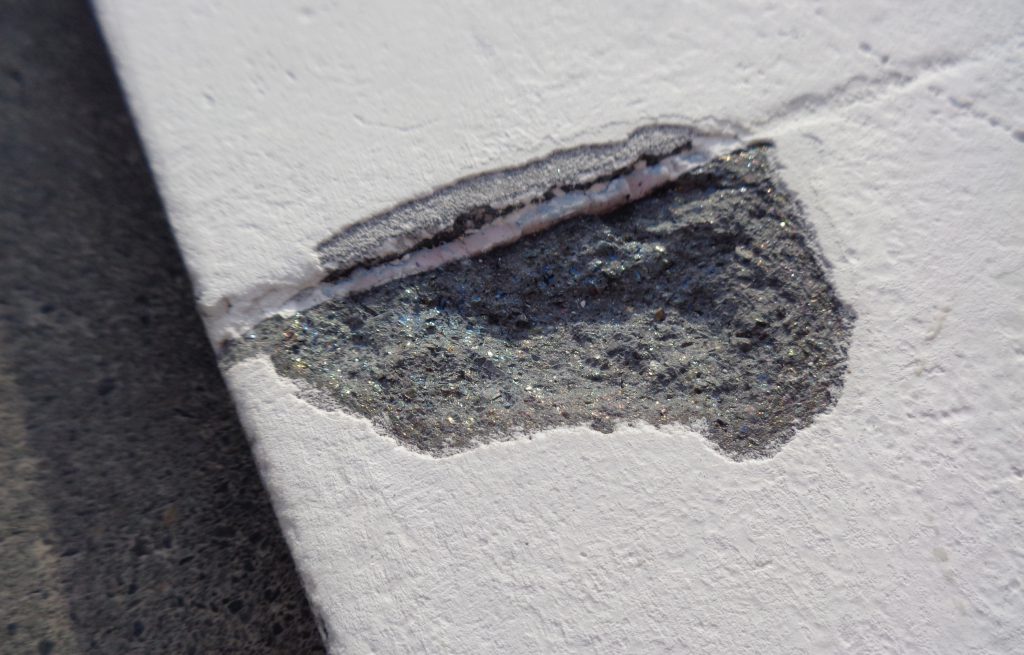
これは表面に塗られた液体が完全に乾かないうちに重ねられた結果、水分が表面から蒸発できずに棚板内部の微細な気孔等に浸透し、そのまま炉内で加熱された事によりしみ込んだ水が水蒸気化し(体積は1700倍になり)、閉じ込められた水蒸気の圧力で爆発したという現象です。
えぐれた部分を切断したのが下の写真です。
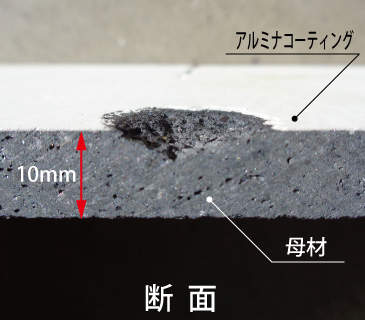
SiC棚板に限らず、耐火物はどれも水濡れ厳禁です。濡れてしまった場合はゆっくり時間をかけて天日で乾かすか、ゆっくり乾燥室で乾かしてからご使用ください。
ムライト・コーディライト質の大型支柱です。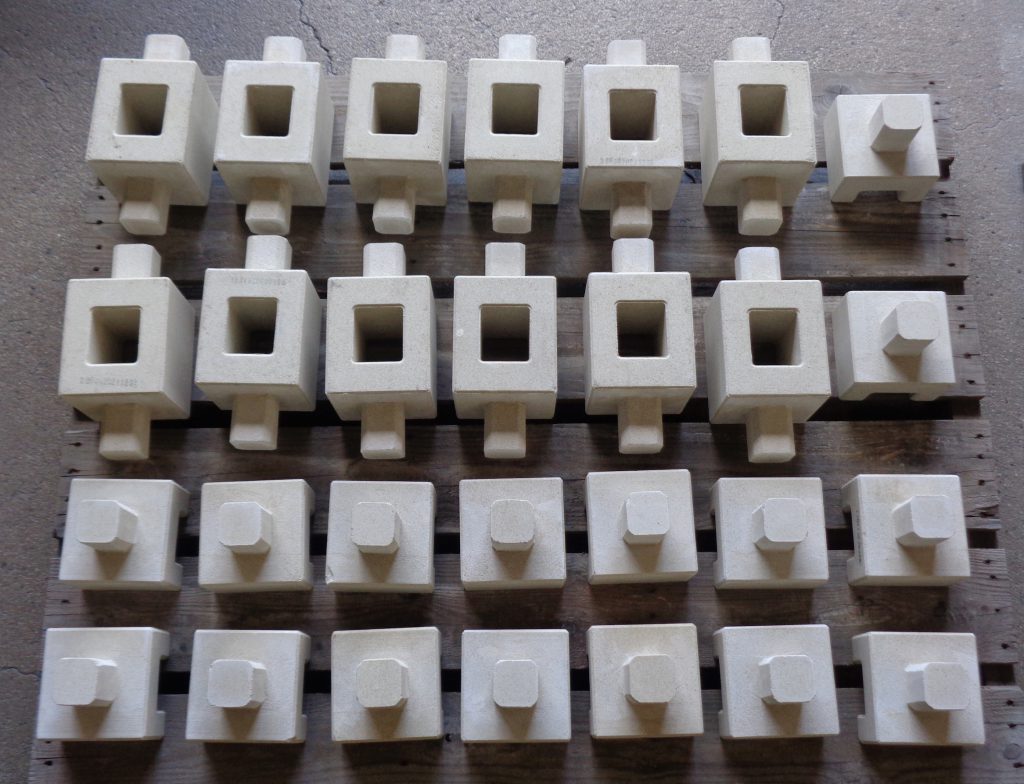
ジョイント部分と支柱部分があり組み合わせて使います。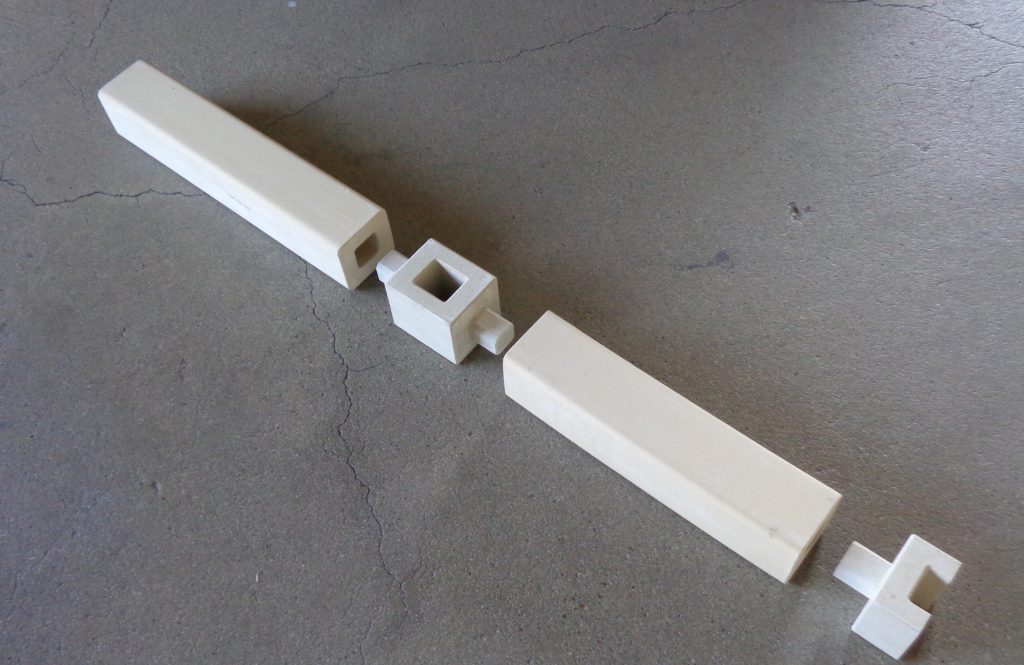
通常のL型支柱と比べるとその大きさが判るかと思います。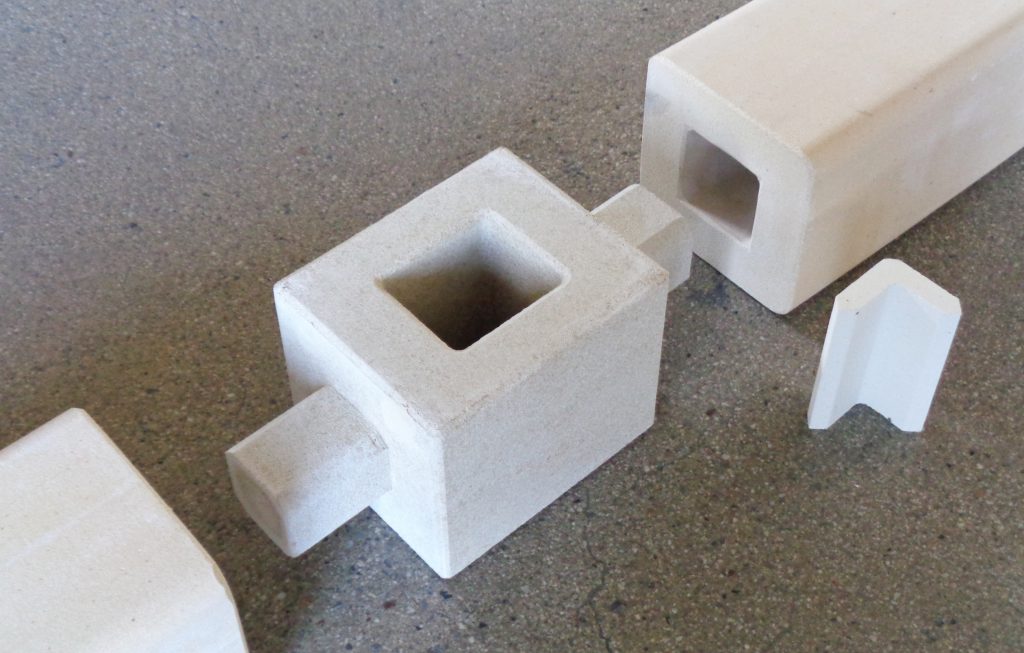
良く使われるパターンはSi-SiCビーム組用の支柱で、ジョイントの穴やキャップの凹み部分でSi-SiCを受けます。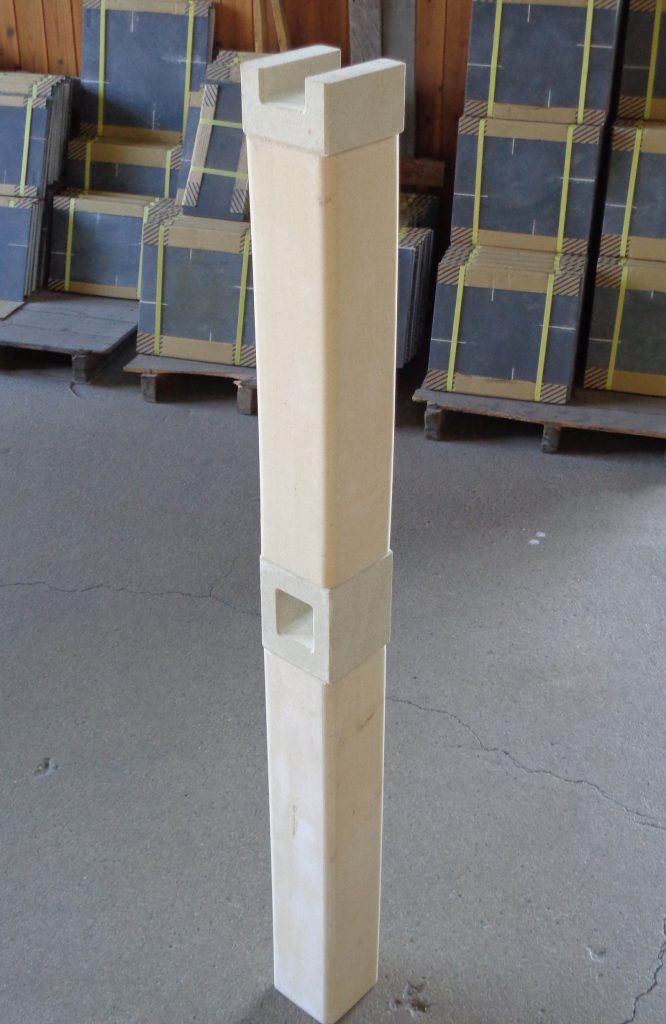
尚、コーディライトが入っている為、1300℃を超える温度では注意は必要です。
耐火物が割れる原因のほとんどはヒートショックです。物体に熱がかかる際は表面や縁から先に温度が上がり、熱が冷める際は逆に表面や縁から先に温度が下がり、一つの物体で温度差ができる事によって膨張・収縮による歪みが生まれ物理的に割れます。
下の写真はアルミナ耐火物セッターの昇温時のヒートショックによる割れの例です。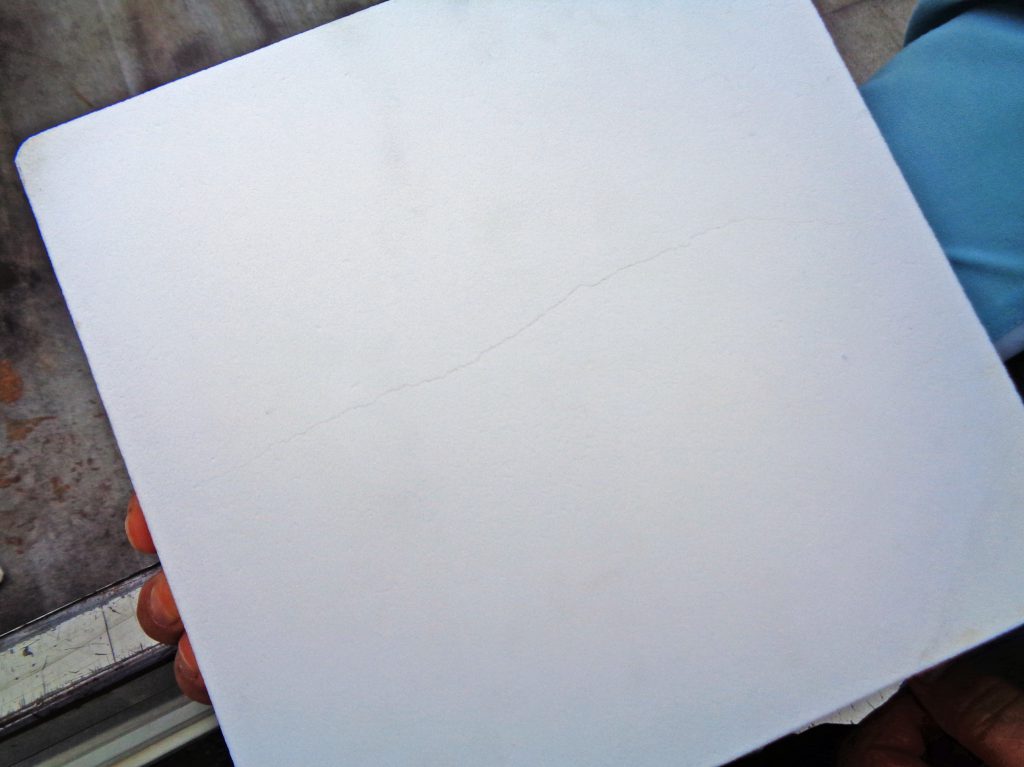
縁が先に温度が上がり膨張しますが、中心部はまだ温度が上がらず膨張せずにいる為、縁の膨張に中心部が追従できず中心部からクラックが入り、クラックがそこまでで止まった状態です。
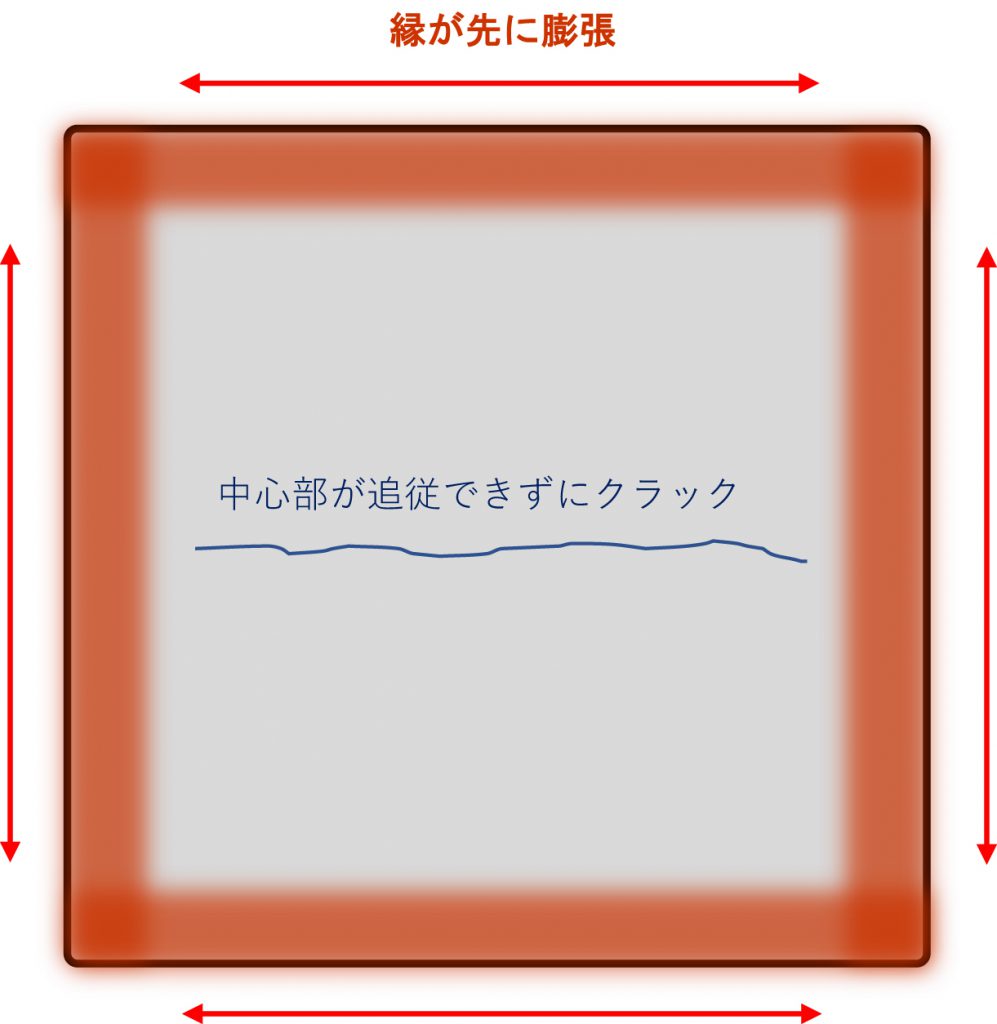
セッター・棚板の上の積載製品が密に配置してあったり、上段セッター・棚板と積載製品との空間が狭い場合など、セッター・棚板中心部に熱がかかりにくい場合にこの昇温割れが起こる事があります。
アルミナ質ポーラスの色見栓です。
写真の物は、はめ合い部φ49mm(色見穴φ50mm)、全長80mmです。
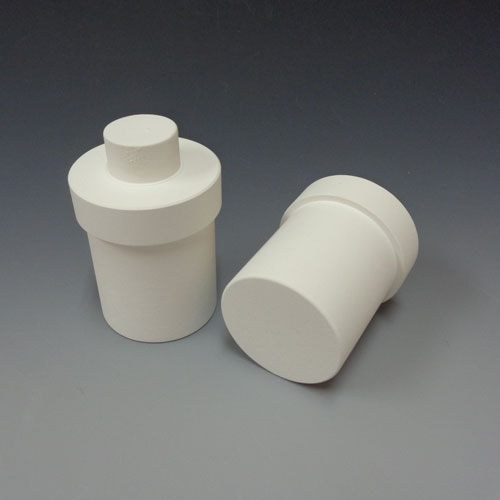
一般的には断熱煉瓦を切削加工したものが多く使われますが、それらに比べ耐久性がありまた出し入れのたびに削れることもありません。
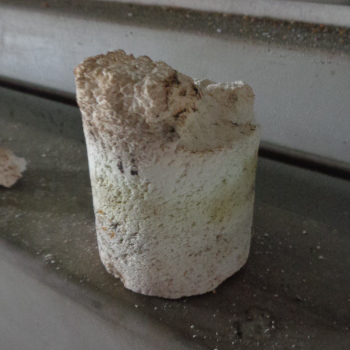
下の写真は断熱煉瓦から切削加工したもので、かなりボロボロになっています。
つまみ付きなので、奥まった色見穴にも使用できます。
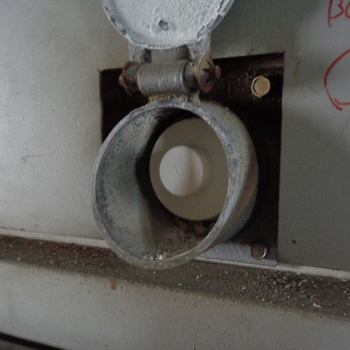
プレス加工後旋盤加工しますので、ご希望の寸法で制作可能です。
(受注生産のため最低ご注文数量の設定がございますので別途お問い合わせ下さい)
熱伝導率とはどれだけ熱が移動しやすいかを表す数値で、数字が大きいほど熱が移動しやすいという意味です。その単位はW/m・K(ワット パー メートル ケルビン)が一般的であり、 1mの物体を介して1ケルビン温度差=1℃の温度差がある場合にその1mの厚さをどれだけの熱エネルギー量(W)が移動するかという意味です。尚、温度によって熱伝導率は変化しますが、温度が上がるにしたがって熱電度率が下がる物・上がる物・ほとんど変わらない物があります。
下の表はSi-SiC(反応焼結SiC)・焼結体アルミナ・ステンレスSUS304の各温度での熱伝導率の比較です。
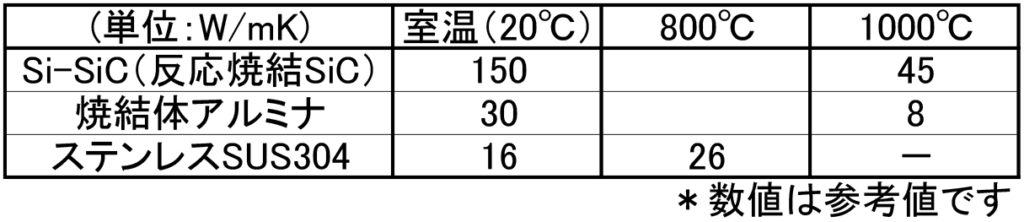
温度による熱伝導率の変化の仕方は異なりますが、焼結体アルミナ・ステンレスよりもSi-SiCの方が熱伝導率が良いという事ははっきり判ります。実際に炉内で使われるムライト・レンガ質の耐火物等ですと更に焼結体アルミナの1/4~1/10程度しかなかったりしますので、Si-SiC耐火物の熱伝導率はかなり高い事が見て取れます。